¿Cuáles son las ventajas y desventajas de las técnicas de extrusión de varillas de titanio?
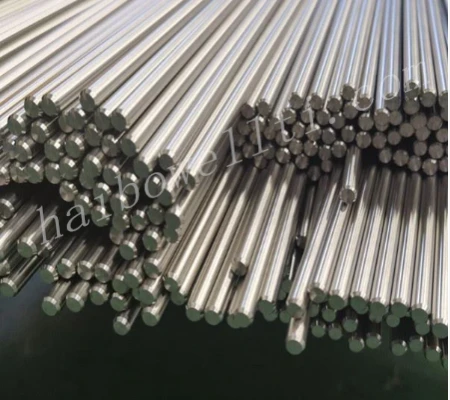
Las varillas de titanio se pueden procesar utilizando los métodos de extrusión y deformación plástica del método de extrusión. Para darle buena plasticidad a la pieza en bruto de aleación de titanio, primero se calienta a la temperatura adecuada. Luego, el tocho calentado se inserta en la extrusora, donde se extruye a través del cabezal de extrusión hacia el canal de la matriz para producir la varilla de titanio deseada en su forma y tamaño finales. En comparación con la técnica móvil, la estrategia de expulsión puede seguir más fácilmente el ritmo de la estructura del grano y las propiedades mecánicas de las combinaciones de titanio.

Las varillas de titanio se procesan mediante el método de laminación, que implica laminación continua y deformación plástica. Para empezar, la combinación de titanio transparente se calienta a una temperatura adecuada para darle una gran versatilidad. Luego, el tocho calentado se lleva a la planta de movimiento y, después de diferentes procesos de laminado y extensión, finalmente se obtiene una barra de titanio del ancho y largo requeridos. Durante el proceso de laminación se pueden producir varillas de titanio de diferentes tamaños y propiedades controlando la fuerza de laminación y la temperatura.
La manipulación de expulsión de barras de titanio, cilindros de titanio y alambres de titanio es una técnica típica de manipulación de metales. En contraste con otras técnicas de manipulación de plástico (como rodar, etc.), los principales beneficios de la estrategia de expulsión para el manejo de expulsión son:
1. La alta eficiencia de producción es uno de los beneficios del procesamiento de extrusión de varillas de titanio, tubos de titanio y alambre de titanio. El metal que puede soportar grandes deformaciones plásticas simultáneamente y que tiene un estado de tensión de compresión más fuerte en tres dimensiones cuando se extruye se puede procesar para materiales que son difíciles de deformar y tienen baja plasticidad. Puede producir tubos y perfiles con secciones transversales extremadamente complejas y variables. Estos productos son difíciles o incluso imposibles de procesar por otros métodos. La técnica de manipulación por expulsión puede deformar rápidamente los materiales de titanio hasta darles la forma ideal, lo que posteriormente aumenta aún más la productividad de la creación y reduce los costos de ensamblaje. Además, el manejo de la expulsión también puede completar numerosos ciclos en un solo ciclo, aumentando aún más la efectividad de la creación.
2. El procesamiento de extrusión también puede proporcionar excelentes propiedades del material. Durante la interacción de expulsión, los materiales de titanio quedan expuestos a áreas de resistencia, lo que refina sus granos y mejora sus propiedades mecánicas. Este efecto decreciente aumenta la solidez, la dureza y la resistencia a la erosión del material, haciéndolo más confiable y resistente en otras aplicaciones modernas. El flujo de interacción es básico, la especulación sobre el equipo es escasa y, en general, es sencillo computarizar el ciclo de creación.
3. El procesamiento de extrusión también puede realizar la fabricación de formas complejas y tiene una gran flexibilidad de producción. Una sola pieza de equipo puede producir productos de muchas variedades y especificaciones, y el reemplazo de productos es fácil. El producto tiene dimensiones precisas, alta calidad superficial y buena calidad general. Las varillas, tubos y alambres de titanio se pueden extruir en diversas formas complejas, como secciones con formas especiales, estructuras de paredes delgadas, etc. Esta flexibilidad hace que el procesamiento de extrusión se utilice ampliamente en campos como el aeroespacial, la fabricación de automóviles y los dispositivos médicos.
En comparación con otros métodos de procesamiento de plástico (como el laminado, etc.), las principales desventajas del método de extrusión del procesamiento de extrusión de varillas de titanio, tubos de titanio y alambre de titanio son:
1. La eficiencia de la producción es baja. En un ciclo de extrusión existen muchos procesos auxiliares, que llevan mucho tiempo y la productividad es menor que la del laminado.
2. La pérdida de residuos fijos metálicos es grande y el rendimiento es bajo. La presión residual que queda al final de la extrusión y al final de la extrusión son pérdidas fijas, y la presión residual por sí sola representa del 10% al 15% de la calidad de la palanquilla. Durante la extrusión directa, debido a que la longitud de la pieza en bruto es limitada (generalmente la relación entre la longitud y el diámetro de la pieza en bruto no excede de 3 a 4), y la pérdida de presión residual fija no se puede reducir aumentando la longitud de la pieza en bruto, la el rendimiento es bajo.
3. El consumo de herramientas es grande. La característica sobresaliente del método de extrusión es la alta tensión de trabajo, que puede alcanzar 10 veces la resistencia a la deformación del metal. La presión sobre la almohadilla de compresión tiene un promedio de 400 ~ 800 MPa, y a veces alcanza los 1000 MPa o más. Bajo la acción de altas temperaturas, altas tensiones y alta fricción, la vida útil de la herramienta de extrusión es mucho menor que la del rodillo y el consumo de la herramienta es mayor.
4. El rendimiento del producto es desigual. Durante la extrusión, debido a la deformación desigual de las capas interior y exterior del tocho y de los extremos delantero y trasero, la estructura y las propiedades a lo largo y en la cara final del producto son desiguales.
El método de extrusión es adecuado para la producción de tubos, varillas, perfiles y alambres en bruto de metales no ferrosos en lotes pequeños y con una amplia variedad y especificaciones. El procesamiento de extrusión tiene altos requisitos para las materias primas y es necesario seleccionar materiales de aleación de titanio con buena ductilidad y plasticidad. Además, pueden ocurrir defectos internos y defectos superficiales durante el proceso de extrusión, que requieren procesamiento e inspección posteriores. Para tuberías y perfiles con caras extremas complejas o paredes delgadas, tuberías de paredes ultragruesas con una relación entre diámetro y espesor de pared cercana a 2, y metales no ferrosos frágiles y materiales de acero especiales, la extrusión es el único método de procesamiento a presión viable.